客服热线:

清河县点固焊接材料有限公司

广泛用于砖瓦行业、粉碎行业、矿业、冶金、建材、水利、钢厂、电厂、石油、农机配...

普通会员

清河县点固焊接材料有限公司

普通会员

  • 企业类型:

    企业单位 (贸易商)

  • 经营模式:

    贸易商

  • 荣誉认证:


  • 保  证  金:

    已缴纳 0.00

  • 注册年份:

    2019

  • 主     营:

    广泛用于砖瓦行业、粉碎行业、矿业、冶金、建材、水利、钢厂、电厂、石油、农机配件等设备易磨损部位的维修与维护, 如粉碎机锤头、搅拌机、搅刀、搅笼、对滚、开采钻头、旋耕犁刀片等。

  • 地     址:

    清河县天山北路1号

新闻中心
  • 暂无新闻
产品分类
联系方式
  • 联系人:黄金石
  • 电话:0319-5208177
  • 邮件:854328295@qq.com
  • 手机:13373196131
  • 传真:0319-5208177
友情链接
您当前的位置:首页 » 供应产品 » S232白铜焊丝
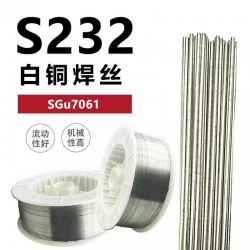
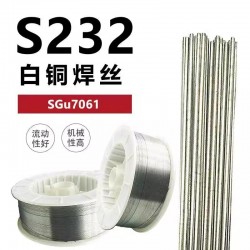
S232白铜焊丝
点击图片查看原图
产品: 浏览次数:70S232白铜焊丝 
品牌: 点固
规格: 0.8/1.0/1.2/1.6/2.0/2.5/3.0mm
包装: 10kg/盒 12.5kg/盘
单价: 面议
最小起订量: 5 kg
供货总量: 150000 kg
发货期限: 自买家付款之日起 1 天内发货
有效期至: 长期有效
最后更新: 2025-08-12 16:46
 
询价
详细信息

S232

【丝232】               符合GB    SCu7061

白铜焊丝                相当AWS   -


说明:S232是含10%镍的白铜焊丝。镍的加入强化了焊缝金属并改善

K腐蚀能力,T别是K海水腐蚀。焊缝金属具有良好的热延展性和冷

延展性。
 

用途:适用于10%镍的白铜连接盒堆焊,如耐海水腐蚀的容器、冷凝器

导管、冷却器换热器的氩弧焊。


焊丝化学成分(%)


Ni         Mn          Fe       Ti        Cu

9.0       0.5-1.5       0.5-2.0      0.1-0.5     余量


物理特性(近似值)


比重      熔化温度      热导率        线膨胀系数     电导率

kg/dm3      ℃        W/m.k    1016/K(20-300℃)    %IACS


   8.9     1100-1145      30          17        5-6


  熔敷金属机械性能(参考值)


  拉伸强度        延伸率          布氏硬度       冲击韧性

  MPa            %               HB          J


  300           34               80           190


注意事项:

1、氩弧焊时不要预热,可全位置焊接。应尽可能保持短弧施焊,以B证适当的保护气体屏蔽而尽量减少气孔。

2、进行钨极氩弧焊(TIG焊)时虽然也可以使用交流,但好用直流正极性。薄板采用I型坡口,厚板采用V型坡口。

询价单 
在线客服

公司咨询电话

13373196131
0319-5208177
(9:30-17:30)

扫一扫进入公司官网移动站

扫一扫有惊喜